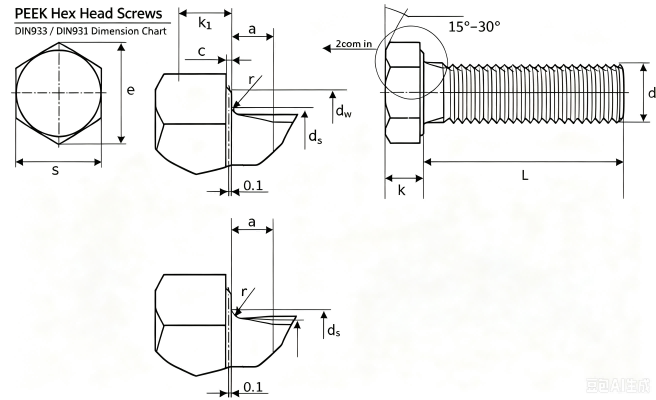
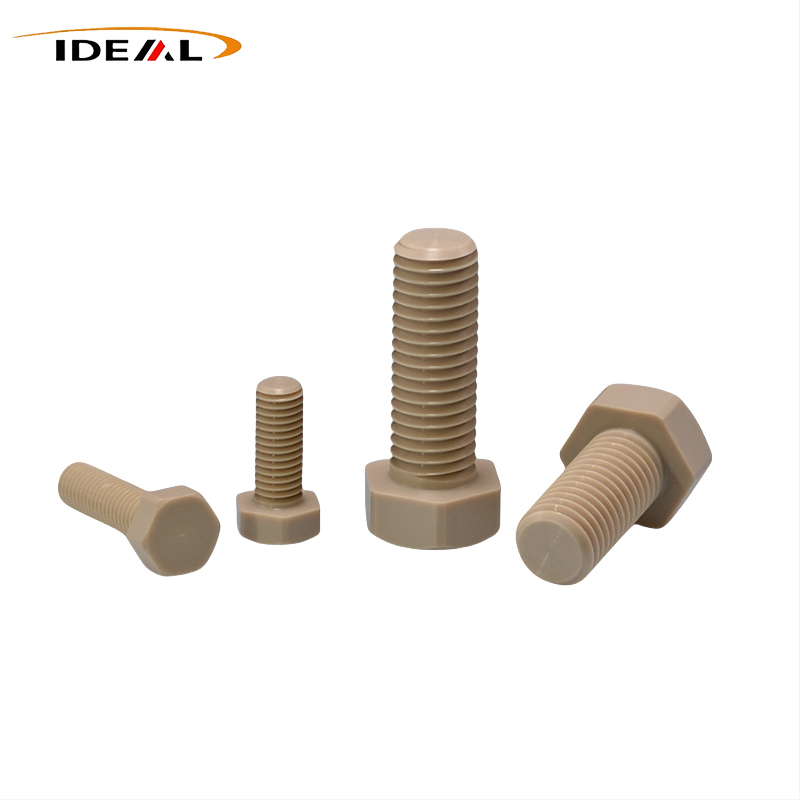
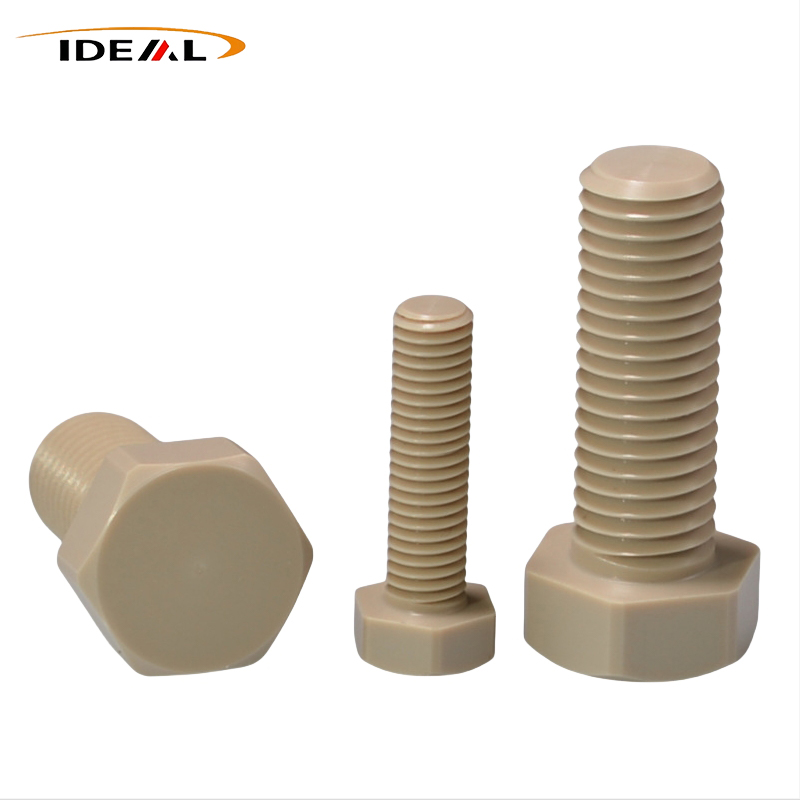
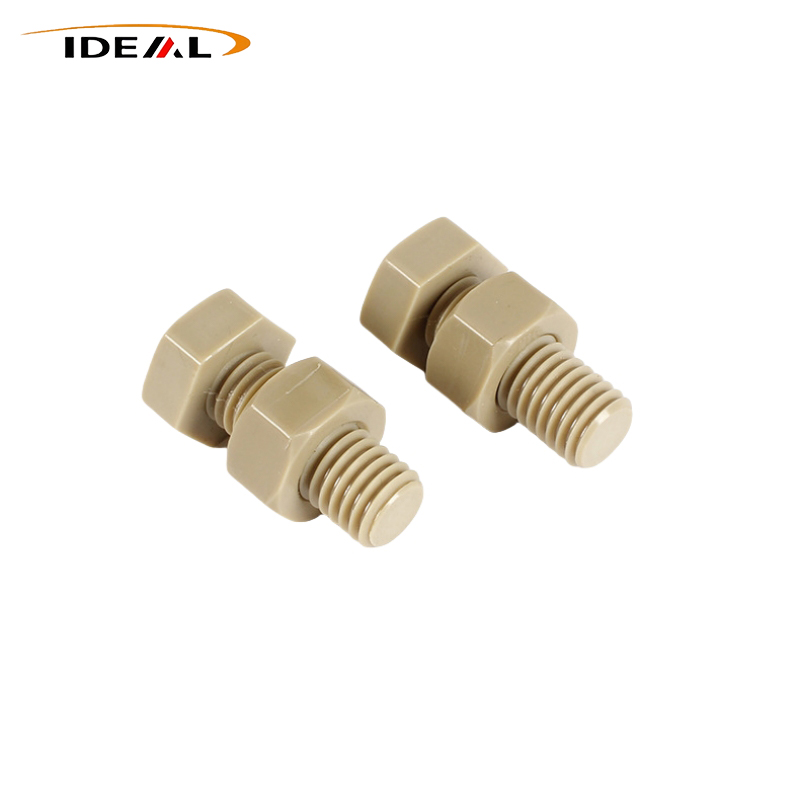
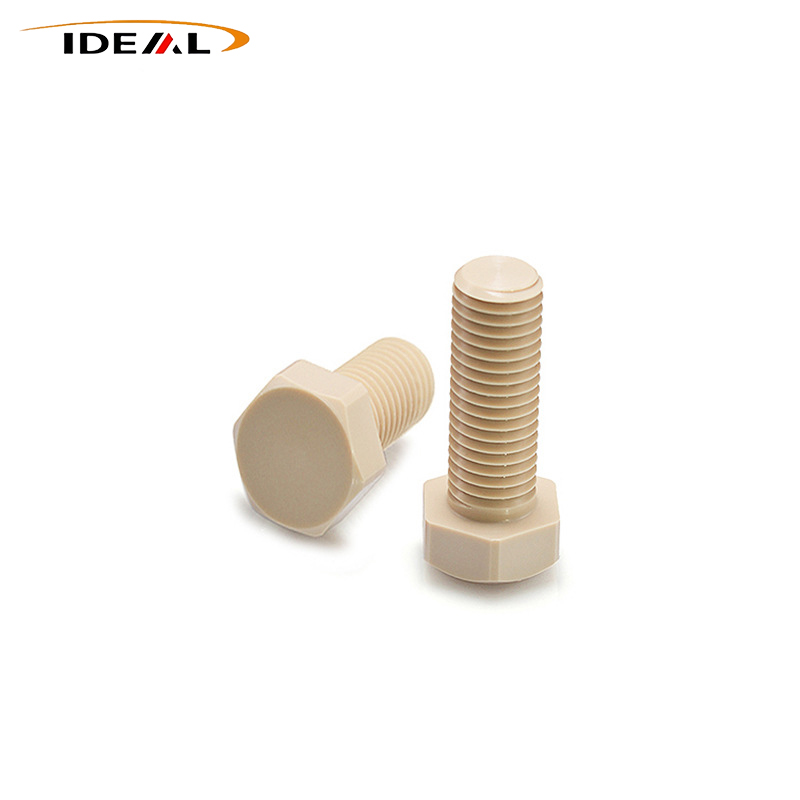
PEEK Hex Head Screws، جسے PEEK ہیکس بولٹ، ہیکساگون ہیڈ اسکرو، اور ہیکس فاسٹنرز بھی کہا جاتا ہے، DIN933 اور ISO4014 معیارات کی تعمیل میں تیار کردہ اعلیٰ کارکردگی والے پولیمر فاسٹنرز ہیں۔ یہ بیرونی ہیکس ہیڈ فاسٹنرز انتہائی کام کرنے والے حالات میں دھاتی بولٹ کی جگہ لے لیتے ہیں جہاں موصلیت، غیر مقناطیسی کارکردگی، سنکنرن مزاحمت اور اعلی درجہ حرارت کے استحکام کی ضرورت ہوتی ہے۔ GuangZhou Ideal، PEEK سکرو بنانے والے کے طور پر، ہم کنواری سے بھرے PEEK، کاربن سے بھرے PEEK اور شیشے سے بھرے PEEK گریڈ کو معیاری اسٹاک سائز اور مکمل طور پر حسب ضرورت CNC مشینی سروس فراہم کرتے ہیں۔
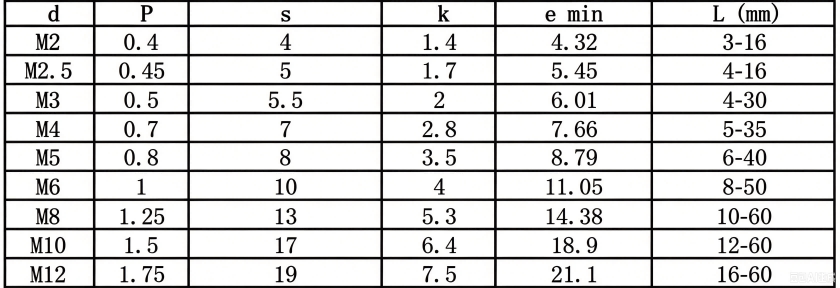
PEEK Hex Head Screws غیر دھاتی بیرونی ہیکس فاسٹنر ہیں ان ایپلی کیشنز کے لیے جن میں موصلیت، غیر مقناطیسی کارکردگی، کیمیائی مزاحمت اور اعلی درجہ حرارت کے استحکام کی ضرورت ہوتی ہے۔ آئیڈیل پلاسٹک ایک چائنا مینوفیکچرر ہے جو PEEK کے اجزاء CNC مشینی، انجیکشن مولڈنگ اور دیگر خصوصی انجینئرنگ پلاسٹک کے عمل کے ذریعے فراہم کرتا ہے، جس کے سائز M2 سے M12 تک دستیاب ہیں۔
| پروڈکٹ کا نام | PEEK مسدس ہیڈ سکرو |
| مواد | کنواری جھانکنا، غیر بھرا ہوا جھانکنا، فائبر گلاس سے بھرا ہوا جھانکنا |
| رنگ | سیاہ، خاکستری (اپنی مرضی کے رنگ دستیاب) |
| سائز | میٹرک (مین اسٹریم اسٹاک M2~M12)، امپیریل (شمالی امریکی آلات کے لیے اپنی مرضی کے مطابق) |
| معیاری | DIN933 / DIN931 |
| سماکشیی | مسدس سر اور سکرو سماکشیی ≤0.03mm |
| سطح کی کھردری | عام صنعتی حالات: Ra3.2 6.3μm؛ سیمی کنڈکٹر ویکیوم، کلین روم کا سامان: Ra≤1.6μm |
| دھاگے کی درستگی | میٹرک تھریڈ؛ بیرونی دھاگے کا معیار: 6h؛ صحت سے متعلق احکامات 6g تک پہنچ سکتے ہیں۔ |
PEEK Hex Head Screws بیرونی ہیکساگون فاسٹنرز ہیں جنہیں ایپلی کیشنز کے لیے ڈیزائن کیا گیا ہے جہاں روایتی دھاتی ہارڈویئر برقی، مقناطیسی، سنکنرن یا درجہ حرارت سے متعلق حساس ماحول میں مداخلت کر سکتے ہیں۔ آئیڈیل پلاسٹک خاص انجینئرنگ پلاسٹک کے ساتھ کام کرتا ہے اور اپنی مرضی کے اجزاء کی مشیننگ اور انجیکشن مولڈنگ فراہم کرتا ہے، جس کی حمایت CNC مشین ٹولز، مشینی مراکز، جانچ کے آلات اور کلاس 100,000 ڈسٹ فری انجیکشن مولڈنگ ورکشاپ سے ہوتی ہے۔
فاسٹنر ایک بیرونی ہیکساگونل ڈرائیو ہیڈ اور تھریڈڈ اسکرو سیکشن پر مشتمل ہوتا ہے۔ ہیکساگونل ہیڈ ٹارک کو ساکٹ یا رینچ کے ساتھ لاگو کرنے کی اجازت دیتا ہے، جبکہ تھریڈڈ سیکشن اجزاء کو محفوظ کرنے کے لیے نٹ یا تھریڈڈ سوراخ کے ساتھ مشغول ہوتا ہے۔ دستیاب ڈھانچے کو مشینی کے ذریعے مطلوبہ اسمبلی کی ضروریات کے مطابق ڈھال لیا جا سکتا ہے۔
سکرو سیکشن مکمل دھاگے یا جزوی دھاگے کی ساخت کے طور پر تیار کیا جا سکتا ہے۔ فراہم کردہ پروڈکٹ کی تفصیل ایک چیمفرڈ تھریڈ اینڈ کی وضاحت کرتی ہے اور DIN933 اور DIN931 کو قابل اطلاق معیارات کے طور پر شناخت کرتی ہے۔ ایک مکمل غیر دھاتی فاسٹننگ سسٹم استعمال کرنے والی اسمبلیوں کے لیے، فاسٹنر کو PEEK ہیکساگونل نٹ، PEEK فلیٹ واشرز اور PEEK اسپرنگ واشرز کے ساتھ جوڑا جا سکتا ہے۔
PEEK ایک نیم کرسٹل لائن ہائی پرفارمنس انجینئرنگ پلاسٹک ہے۔ اس کی خصوصیات اسے باندھنے کے حالات کے لیے موزوں بناتی ہیں جہاں بجلی کی موصلیت، غیر مقناطیسی رویہ، کیمیائی مزاحمت اور درجہ حرارت کی مزاحمت عام طور پر دھاتی بندھنوں سے وابستہ خصوصیات سے زیادہ اہم ہوتی ہے۔
1. درجہ حرارت کی مزاحمت:فراہم کردہ تفصیلات طویل مدتی مسلسل آپریٹنگ رینج -40℃ سے 260℃ اور قلیل مدتی چوٹی درجہ حرارت 300℃ دیتی ہے۔ جب فاسٹنر کو بلند درجہ حرارت کے سامنے لایا جاتا ہے تو جہتی استحکام، رینگنے کی مزاحمت اور طویل مدتی تناؤ میں ڈھیلے ہونے کے خلاف مزاحمت اہم غور و فکر ہیں۔
2. مکینیکل خصوصیات:PEEK عام انجینئرنگ پلاسٹک سے زیادہ سختی کے ساتھ اعلی تناؤ اور لچکدار طاقت فراہم کرتا ہے۔ خالص PEEK اچھا اثر مزاحمت فراہم کرتا ہے، جبکہ کاربن فائبر اور گلاس فائبر میں تبدیلی سختی، کمپریسیو طاقت اور لباس مزاحمت کو بڑھا سکتی ہے۔
3. برقی اور برقی خصوصیات:خالص PEEK برقی موصلیت فراہم کرتا ہے اور غیر مقناطیسی ہے۔ یہ ان اسمبلیوں کے لیے موزوں بناتا ہے جہاں دھاتی بندھن غیر مطلوبہ مقناطیسی یا برقی اثرات متعارف کروا سکتے ہیں۔ کاربن فائبر سے بھرے PEEK ESD تحفظ فراہم کرتا ہے لیکن خالص PEEK جیسی موصلی خصوصیات کو برقرار نہیں رکھتا ہے۔
4. ویکیوم کی خصوصیات:Virgin PEEK کو کم آئن تحلیل اور کم آؤٹ گیسنگ کی ضروریات کے لیے مخصوص کیا گیا ہے۔ یہ سیمی کنڈکٹر ویکیوم چیمبرز اور آپٹیکل آلات سے متعلق ہے جہاں باندھنے والے اجزاء سے ہونے والی آلودگی کو کنٹرول کرنے کی ضرورت ہے۔
5. جہتی استحکام:مواد میں تھرمل توسیع کا کم گتانک ہے۔ اینیلنگ اور تناؤ سے نجات کا استعمال تھرمل سائیکلنگ کے دوران اخترتی کو کم کرنے اور صحت سے متعلق اسمبلی کی ضروریات کو پورا کرنے کے لیے کیا جاتا ہے۔
ان خصوصیات کو کام کرنے کے اصل درجہ حرارت، بوجھ، اسمبلی کے طریقہ کار اور ماحولیاتی حالات کے ساتھ مل کر غور کیا جانا چاہیے۔ PEEK ہر مکینیکل ایپلی کیشن میں دھات کا براہ راست متبادل نہیں ہے، خاص طور پر جہاں الٹرا ہائی اثر یا ہیوی ڈیوٹی وائبریشن شامل ہو۔
مختلف PEEK گریڈز کا انتخاب اسمبلی کی الیکٹریکل، مکینیکل، پہننے اور پروسیسنگ کی ضروریات کے مطابق کیا جاتا ہے۔ دستیاب مواد کے اختیارات میں کنواری یا غیر بھری ہوئی PEEK اور فائبر گلاس سے بھرے PEEK شامل ہیں، جبکہ کاربن فائبر سے بھرے PEEK کی شناخت ان ایپلی کیشنز کے لیے کی گئی ہے جن میں سختی، لباس مزاحمت اور ESD تحفظ کی ضرورت ہوتی ہے۔
| مواد | اہم خصوصیات | عام انتخاب پر غور کرنا |
| خالص / ورجن جھانکنا | برقی موصلیت، غیر مقناطیسی کارکردگی، کم ترسیب اور اچھا اثر مزاحمت | موصلیت، غیر مقناطیسی، کم اخراج اور نس بندی کی ضروریات |
| کاربن فائبر جھانکنا | زیادہ سختی، لباس مزاحمت اور مستحکم ESD تحفظ | مخالف جامد، لباس مزاحم اور بار بار اسمبلی / جدا کرنے کی ضروریات |
| گلاس فائبر جھانکنا | اعلی سختی، compressive طاقت اور لباس مزاحمت | اعلی سختی اور اعلی درجہ حرارت طے کرنے کی ضروریات |
ویکیوم، سیمی کنڈکٹر اور آپٹیکل ایپلی کیشنز کے لیے، فراہم کردہ انتخابی رہنمائی کنواری مواد کو اینیلنگ اور کلین روم کی صفائی کے ساتھ متعین کرتی ہے۔ اعلی حجم کے عمومی صنعتی حصوں کے لیے، معیاری انجکشن مولڈنگ پر غور کیا جا سکتا ہے۔ محدود جگہیں پتلی سر کے حسب ضرورت ڈھانچے کا استعمال کر سکتی ہیں، جبکہ ویکیوم ڈیکمپریشن کی ضروریات کو سنٹرل تھرو ہول وینٹیلیشن ڈھانچے سے پورا کیا جا سکتا ہے۔
PEEK فاسٹنرز کی تیاری کے لیے پلاسٹک کے عام پرزوں سے زیادہ کنٹرول شدہ پروسیسنگ کی ضرورت ہوتی ہے کیونکہ PEEK ایک نیم کرسٹل لائن انجینئرنگ پولیمر ہے۔ CNC مشینی اور انجیکشن مولڈنگ دونوں آئیڈیل پلاسٹک کی دستاویزی پروسیسنگ صلاحیتوں کا حصہ ہیں۔ کمپنی CNC مشینی اوزار، CNC مشینی مراکز، چار اور پانچ محور مشینی مراکز، نقاشی کا سامان، لیزر کاٹنے کا سامان اور کلاس 100,000 ڈسٹ فری انجیکشن مولڈنگ ورکشاپ چلاتی ہے۔
درست باندھنے والے اجزاء کے لیے، فراہم کردہ پروڈکشن کی تفصیل کئی اہم عمل کے تحفظات کی نشاندہی کرتی ہے:
1. مواد کی تیاری:Virgin PEEK کو منتخب کیا جا سکتا ہے جہاں کم گیس کا اخراج اور کم آئن بارش کی ضرورت ہو۔
2. تناؤ کنٹرول:پری ٹریٹمنٹ اینیلنگ اور پوسٹ مولڈنگ اینیلنگ کو اعلی درجہ حرارت کے استعمال کے دوران اسپرنگ بیک، ڈیفارمیشن اور کریکنگ کو کم کرنے کے لیے مخصوص کیا گیا ہے۔
3. تھریڈ کنٹرول:میٹرک موٹے دائیں ہاتھ کے دھاگوں کی شناخت بنیادی تھریڈ کنفیگریشن کے طور پر کی جاتی ہے، مکمل یا چپے ہوئے دھاگوں کے ساتھ، آخر میں 45° چیمفر ہوتا ہے اور دو سے زیادہ غلط دھاگے نہیں ہوتے ہیں۔
4. گیج معائنہ:مسلسل دھاگے کی سختی کو برقرار رکھنے کے لیے Go/no-go گیجز کا معائنہ اور تصدیق کی جاتی ہے۔
5. سطح کی حالت:فلیٹ ہیکساگونل کناروں اور چپے ہوئے کونوں، سفیدی، کاربنائزیشن اور دراڑوں کی عدم موجودگی کے لیے تیار حصوں کی جانچ کی جاتی ہے۔ دھاگوں کو burrs، خروںچ اور غائب مواد سے پاک ہونا چاہئے.
6. صاف ہینڈلنگ:عام صنعتی حصوں کو معیاری دھول ہٹانا ملتا ہے۔ ویکیوم، سیمی کنڈکٹر اور طبی حصوں کو فراہم کردہ عمل کی تفصیل کے مطابق الٹراسونک صفائی، دھول سے پاک خشک کرنے اور آزاد ویکیوم پیکیجنگ کی ضرورت ہوتی ہے۔

آئیڈیل پلاسٹک کا کہنا ہے کہ اس کی کمپنی ہانگ کانگ میں 2011 میں رجسٹر ہوئی تھی، اس کی فیکٹری اور آر اینڈ ڈی سینٹر ہوانگپو ڈسٹرکٹ، گوانگزو، چین میں واقع ہے۔ کمپنی پیشہ ورانہ معیار کے معائنے کے آلات کے ساتھ 100 سے زیادہ افراد اور فرنٹ لائن پروڈکشن ٹیکنیشنز کی ایک تکنیکی R&D ٹیم کی اطلاع دیتی ہے۔ اس کے دستاویزی انتظام اور پروڈکٹ کی اسناد میں ISO کوالٹی مینجمنٹ سسٹم سرٹیفیکیشن اور SGS، CE اور RoHS سرٹیفیکیشنز شامل ہیں، جن میں پروڈکٹس کو REACH اور EN71 ماحولیاتی معیارات کی تعمیل کرنے کا بھی بتایا گیا ہے۔
PEEK Hex Head Screws کا مقصد آلات کی اسمبلیوں کے لیے ہے جہاں دھاتی بندھن کی خصوصیات حدود پیدا کر سکتی ہیں۔ فراہم کردہ درخواست کی فہرست میں سیمی کنڈکٹر ویکیوم چیمبرز، ایم آر آئی میڈیکل امیجنگ کا سامان، نئے انرجی بیٹری ماڈیولز، کیمیکل سنکنرن مزاحم فلینجز، ایرو اسپیس ڈرونز کے درست فریم اور الیکٹرانک اینٹی سٹیٹک فکسچر شامل ہیں۔
1. سیمی کنڈکٹر کا سامان:کم اخراج کی خصوصیات کے ساتھ ورجن PEEK کو ویکیوم سے متعلقہ اسمبلیوں کے لیے سمجھا جا سکتا ہے جہاں ذرات اور ورن کو کنٹرول کرنا ضروری ہے۔
2. طبی سامان:خالص PEEK کی غیر مقناطیسی خصوصیات MRI آلات سے متعلق ہیں جہاں دھاتی باندھنے والے اجزاء آپریٹنگ ماحول میں مداخلت کر سکتے ہیں۔
3. کیمیائی سامان:PEEK کی کیمیائی مزاحمت مواد کو سنکنرن ماحول پر مشتمل ایپلی کیشنز کے لیے موزوں بناتی ہے، جو مخصوص کیمیکل میڈیم کے ساتھ مطابقت کے ساتھ مشروط ہے۔
4. الیکٹرانک فکسچر:خالص PEEK بجلی کی موصلیت فراہم کرتا ہے، جبکہ کاربن فائبر سے بھرے PEEK کو منتخب کیا جا سکتا ہے جہاں ESD تحفظ اور بڑھتی ہوئی سختی کی ضرورت ہو۔
5. نئے توانائی کا سامان:غیر دھاتی ڈھانچہ اور درجہ حرارت کی مزاحمت PEEK باندھنے والے اجزاء کو منتخب بیٹری ماڈیول اسمبلیوں پر لاگو کرتی ہے جہاں مواد کی ضروریات آپریٹنگ حالات سے ملتی ہیں۔
ایپلی کیشن کا ہمیشہ اصل درجہ حرارت، مکینیکل بوجھ، کمپن، کیمیائی نمائش اور اسمبلی کی ضروریات کے خلاف جائزہ لیا جانا چاہیے۔ فراہم کردہ معلومات میں خاص طور پر الٹرا ہائی امپیکٹ اور ہیوی ڈیوٹی وائبریشن ایپلی کیشنز شامل نہیں ہیں کیونکہ PEEK دھاتی بولٹ جیسی سختی فراہم نہیں کرتا ہے۔
درست گریڈ اور ڈھانچہ صرف مطلوبہ سکرو سائز کے بجائے ماحول پر منحصر ہے۔ مندرجہ ذیل انتخابی نکات فراہم کردہ مصنوعات کی رہنمائی کی پیروی کرتے ہیں۔
1. موصلیت اور غیر مقناطیسی ضروریات:ایک خالص قدرتی PEEK CNC ماڈل منتخب کریں جہاں برقی موصلیت، غیر مقناطیسی رویہ، کم اخراج یا نس بندی کی ضروریات اہم ہوں۔
2. مخالف جامد اور لباس کی ضروریات:کاربن فائبر سے بھرا ہوا PEEK مناسب ہے جہاں مستحکم ESD تحفظ، زیادہ سختی، لباس مزاحمت اور بار بار اسمبلی یا جدا کرنے کی ضرورت ہو۔
3. اعلی سختی:گلاس فائبر سے بھرے PEEK پر غور کیا جا سکتا ہے جہاں سختی، دبانے والی طاقت اور اعلی درجہ حرارت کو درست کرنا اہم ہے۔
4. ویکیوم اور سیمی کنڈکٹر کا استعمال:فراہم کردہ رہنمائی میں ویکیوم، سیمی کنڈکٹر اور آپٹیکل ایپلی کیشنز کے لیے کنواری مواد، اینیلنگ اور کلین روم کی صفائی کا مطالبہ کیا گیا ہے۔
5. عمومی صنعتی پیداوار:معیاری انجیکشن مولڈ PEEK کو اعلی حجم کے عمومی صنعتی حصوں کے لیے سمجھا جا سکتا ہے۔
6. تنصیب کی محدود جگہ:جہاں دستیاب کلیئرنس محدود ہو وہاں پتلی سر کے کسٹم PEEK ڈھانچے کو استعمال کیا جا سکتا ہے۔
7. ویکیوم ڈیکمپریشن:ایک مرکزی سوراخ کے ذریعے وینٹیلیشن کی ساخت کی وضاحت کی جا سکتی ہے جہاں فاسٹنر کے ذریعے وینٹیلیشن کی ضرورت ہوتی ہے۔
غیر معیاری طول و عرض، باریک دھاگوں، پتلے سروں، لمبائی میں تبدیلیوں یا مرکزی وینٹیلیشن سوراخوں کے لیے، CNC مشینی ہر جیومیٹری کے لیے مخصوص انجکشن مولڈ کی ضرورت کے بغیر اپنی مرضی کے مطابق ڈھانچے کے لیے ایک عملی راستہ فراہم کرتی ہے۔
درست تنصیب ضروری ہے کیونکہ PEEK فاسٹنرز سٹینلیس سٹیل اور الائے سٹیل بولٹ سے مختلف مکینیکل رویہ رکھتے ہیں۔ اس لیے ٹارک، ٹول سلیکشن، دھاگے کی سیدھ اور اسمبلی کی رفتار کو پولیمر کی خصوصیات کے مطابق کنٹرول کیا جانا چاہیے بجائے اس کے کہ براہ راست دھاتی باندھنے کی مشق سے کاپی کیا جائے۔
1. کنٹرول شدہ ٹارک کا استعمال کریں:ایک ٹارک کنٹرول رینچ استعمال کیا جانا چاہئے. ضرورت سے زیادہ سخت قوت فاسٹنر کو نقصان پہنچا سکتی ہے یا خراب کر سکتی ہے۔
2. اثر کرنے والے آلات سے بچیں:نیومیٹک امپیکٹ رنچز اور الیکٹرک امپیکٹ سکریو ڈرایور کی سفارش نہیں کی جاتی ہے کیونکہ فوری اثر سے سر پھٹ سکتا ہے یا دھاگوں کو نقصان پہنچ سکتا ہے۔
3. اسمبلی کی رفتار کو کنٹرول کریں:فراہم کردہ تفصیلات 10-20 rpm کی اسمبلی کی رفتار کی تجویز کرتی ہے۔ ضرورت سے زیادہ رگڑ والی گرمی PEEK دھاگوں کو نرم اور خراب کر سکتی ہے۔
4. تھریڈ کو دستی طور پر شروع کریں:سب سے پہلے دھاگوں کی رہنمائی کریں اور 2–3 موڑ کو پہلے سے سخت کریں تاکہ سکرو اور میٹنگ تھریڈ سماکشی رہیں۔ زبردستی سخت کرنے سے تھریڈ پروفائل کو نقصان پہنچ سکتا ہے۔
5. ملن کی گہرائی کو کنٹرول کریں:جہاں نٹ یا سیلف ٹیپنگ لاکنگ ڈھانچہ استعمال نہیں کیا جاتا ہے، فراہم کردہ رہنمائی 20 ملی میٹر سے زیادہ گہرائی کی تجویز کرتی ہے تاکہ پچ کی مجموعی غلطیوں، تالا لگنے یا ٹوٹنے کے خطرے کو کم کیا جا سکے۔
تنصیب کے طریقہ کار کو واشر کے انتخاب اور تھرمل حالات کا بھی حساب دینا چاہیے۔ PEEK فاسٹنرز کو صرف دھاتی بولٹ کے لیے تیار کردہ ٹارک ویلیوز کا استعمال کرتے ہوئے انسٹال نہیں کیا جانا چاہیے۔
PEEK ایک اعلیٰ کارکردگی والا تھرمو پلاسٹک پولیمر ہے، لیکن اس کا مکینیکل ردعمل بنیادی طور پر دھاتی بندھنوں سے مختلف ہے۔ فراہم کردہ احتیاطی تدابیر کئی ایسے حالات کی نشاندہی کرتی ہیں جن پر آلات کے ڈیزائن اور اسمبلی کے دوران خاص توجہ کی ضرورت ہوتی ہے۔
1. اثر اور کمپن:فاسٹنر انتہائی اعلی اثرات یا ہیوی ڈیوٹی وائبریشن کے سامنے آنے والے آلات کے لیے موزوں نہیں ہیں جہاں دھاتی فاسٹنر کی سختی کی ضرورت ہوتی ہے۔
2. ٹارک:دھاتی بولٹ ٹارک کے معیار PEEK فاسٹنرز پر براہ راست لاگو نہیں ہونے چاہئیں۔
3. کیمیائی نمائش:فراہم کردہ رہنمائی میں کہا گیا ہے کہ مواد مضبوط آکسائڈائزنگ ایجنٹ ماحول کے لیے موزوں نہیں ہے۔
4. گیلے مشینی حالات:فراہم کردہ احتیاطی تدابیر کے مطابق پانی سے ٹھنڈا یا گیلے ٹھنڈے مشینی حصوں کے ساتھ براہ راست اسمبلی سے گریز کیا جانا چاہئے کیونکہ بقایا اندرونی دباؤ جزو کو متاثر کر سکتا ہے۔
5. واشر کی مطابقت:میٹل ہارڈ واشرز کو مناسب کشن کے بغیر براہ راست استعمال نہیں کیا جانا چاہئے کیونکہ انڈینٹیشن اور تناؤ کا ارتکاز ہو سکتا ہے۔
یہ احتیاطیں خاص طور پر متعلقہ ہوتی ہیں جب فاسٹنر کو درست آلات میں استعمال کیا جاتا ہے۔ میٹریل گریڈ، ساخت اور اسمبلی کے طریقہ کار کو کام کرنے والے ماحول سے ملانے سے خطرات کو کم کرنے میں مدد ملتی ہے جیسے کہ تھرمل سائیکلنگ کے بعد سر کو نقصان، دھاگے کی پٹی، رینگنے سے متعلق ڈھیلا ہونا اور کریکنگ۔
آئیڈیل پلاسٹک صرف فاسٹنر پروڈکشن سائٹ کے بجائے ایک خاص انجینئرنگ پلاسٹک بنانے والے کے طور پر کام کرتا ہے۔ Guangzhou Ideal Plastic Technology Co., Ltd. PEEK, PAI, PI, PPS, PPSU اور PEI سے بنائے گئے نیم تیار شدہ پروفائلز اور اپنی مرضی کے اجزاء تیار اور تیار کرتی ہے، جس میں اخراج، انجیکشن مولڈنگ، کمپریشن مولڈنگ، مشیننگ اور لیزر کٹنگ کے عمل کا استعمال کیا جاتا ہے۔
کمپنی کے پروڈکشن آلات میں پروفائل پروڈکشن لائنز، سی این سی مشین ٹولز، سی این سی مشینی مراکز، چار اور پانچ محور مشینی مراکز، کندہ کاری کی مشینیں، لیزر کاٹنے کا سامان، انجیکشن مولڈنگ کی سہولیات اور جانچ کا سامان شامل ہے۔ یہ مجموعہ نیم تیار شدہ انجینئرنگ پلاسٹک پروفائلز اور حسب ضرورت مشینی یا مولڈ اجزاء دونوں کو سپورٹ کرتا ہے۔
کوالٹی مینجمنٹ کے لیے، کمپنی کہتی ہے کہ وہ خام مال کی خریداری اور پیداوار کی جانچ کے عمل کو متعدد حتمی مصنوعات کے ٹیسٹوں کے ذریعے کنٹرول کرتی ہے۔ اس کی ویب سائٹ ISO کوالٹی مینجمنٹ سسٹم سرٹیفیکیشن اور SGS، CE اور RoHS سرٹیفیکیشن بھی ریکارڈ کرتی ہے۔ مصنوعات کو REACH اور EN71 ماحولیاتی معیارات کی تعمیل کرنے کے لیے کہا گیا ہے۔
اس کے کسٹمر کوریج میں گھریلو چینی مارکیٹوں کے ساتھ ساتھ یورپ، امریکہ، مشرق وسطیٰ، جاپان، جنوبی کوریا اور جنوب مشرقی ایشیا شامل ہیں۔ فیکٹری اور آر اینڈ ڈی سینٹر ہوانگپو ڈسٹرکٹ، گوانگزو میں واقع ہے، اپنی مرضی کے مطابق انجینئرنگ پلاسٹک کے اجزاء کے لیے دستاویزی پیداوار کی بنیاد فراہم کرتا ہے۔
PEEK فاسٹنر پروجیکٹس کے لیے، متعلقہ تکنیکی معلومات میں میٹریل گریڈ، سائز، دھاگے کا معیار، سطح کا کھردرا پن، جہتی ضروریات، کام کرنے کا درجہ حرارت، ماحولیاتی حالات اور کسی بھی صفائی یا پیکیجنگ کی ضروریات شامل ہونی چاہئیں۔ یہ تفصیلات طے کرتی ہیں کہ آیا CNC مشینی، انجیکشن مولڈنگ یا کوئی اور پروسیسنگ روٹ مناسب ہے۔
A1: خالص PEEK کو کئی بار جدا اور دوبارہ استعمال کیا جا سکتا ہے۔ کاربن فائبر PEEK زیادہ پہننے کے خلاف مزاحمت فراہم کرتا ہے، لیکن اعلی درجہ حرارت کے رینگنے والے حالات میں بار بار استعمال کی سفارش نہیں کی جاتی ہے۔
A2: خالص PEEK پارباسی ہے اور اس میں کوئی دھاتی اجزاء نہیں ہیں، لہذا یہ ایکس رے پر نظر نہیں آتا۔ جب کسی مخصوص امیجنگ فنکشن کی ضرورت ہو تو امیجنگ فلرز کو شامل کیا جا سکتا ہے۔
A3: فراہم کردہ معلومات ناہموار کرسٹلائزیشن، بقایا تناؤ اور مائیکرو وینٹنگ کو خدشات کے طور پر شناخت کرتی ہے۔ CNC مشینی اور اینیلنگ کو زیادہ ویکیوم اور کم بارش کی ضروریات کے لیے ترجیح دی جاتی ہے۔
A4: خالص PEEK موصلیت، غیر مقناطیسی کارکردگی اور کم بارش فراہم کرتا ہے۔ کاربن فائبر PEEK زیادہ سختی، لباس مزاحمت اور ESD تحفظ فراہم کرتا ہے لیکن اب یہ برقی طور پر موصل نہیں ہے۔
A5: چھوٹے بیچوں، غیر معیاری باریک دھاگوں، وینٹڈ ہولز اور اعلیٰ پاکیزگی کے درست اجزاء کے لیے CNC مشینی کو ترجیح دی جاتی ہے۔ بڑے حجم کے معیاری صنعتی حصوں کے لیے انجکشن مولڈنگ پر غور کیا جا سکتا ہے۔
A6: ہاں۔ فراہم کردہ معلومات باریک دھاگوں، پتلی سروں، مختلف لمبائیوں اور مرکزی وینٹیلیشن سوراخوں کے لیے CNC حسب ضرورت کو سپورٹ کرتی ہے۔ معیاری غیر معیاری نمونے لینے کو 3-7 دن بتایا گیا ہے، جب کہ بڑے حجم کی پیداوار طے شدہ ڈیلیوری شیڈول کی پیروی کرتی ہے۔